

ano — kovové hadicové kompenzátory jsou vhodné nejen pro vysokoteplotní aplikace, ale patří mezi nejspolehlivější řešení speciálně navržená pro ně. Pokud jsou správně specifikovány a nainstalovány, a kovová hadice a kompenzátor montáž zvládne nepřetržité provozní teploty v rozmezí od -270 °C až přes 800 °C v závislosti na zvolené slitině daleko přesahující možnosti pryžových, PTFE nebo termoplastických pružných konektorů. Klíčem je přizpůsobení složení slitiny, konfigurace opletu a specifikace koncového lícování přesným tepelným, tlakovým a pohybovým požadavkům dané aplikace. Tento článek vysvětluje, jak kompenzátory z kovových hadic fungují při zvýšených teplotách, které materiály jsou vhodné pro jaké podmínky a co musí technici a odborníci na údržbu vědět, než je specifikují.
K čemu jsou kompenzátory z kovových hadic určeny
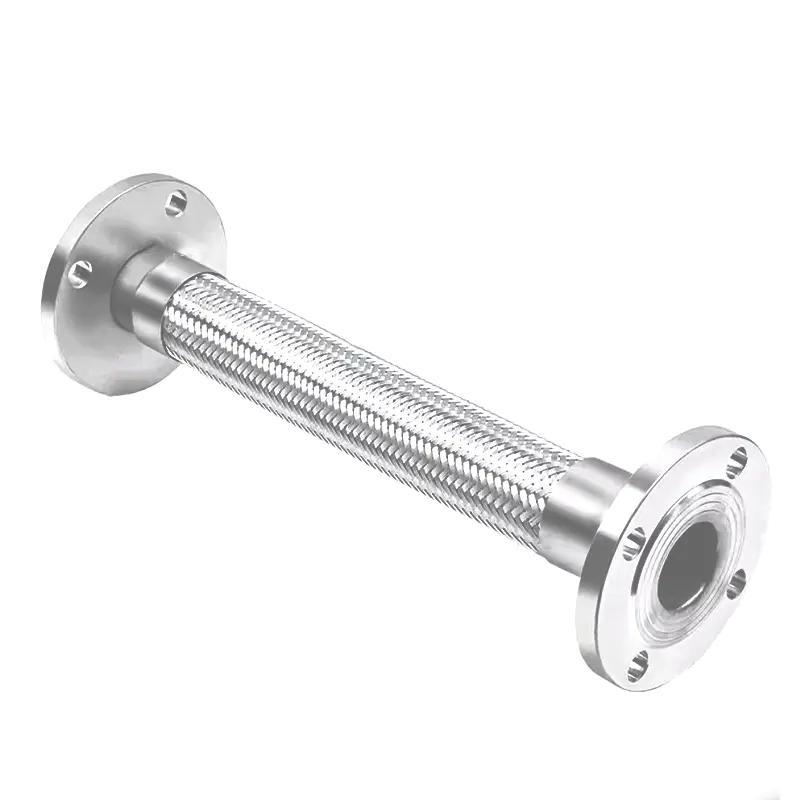
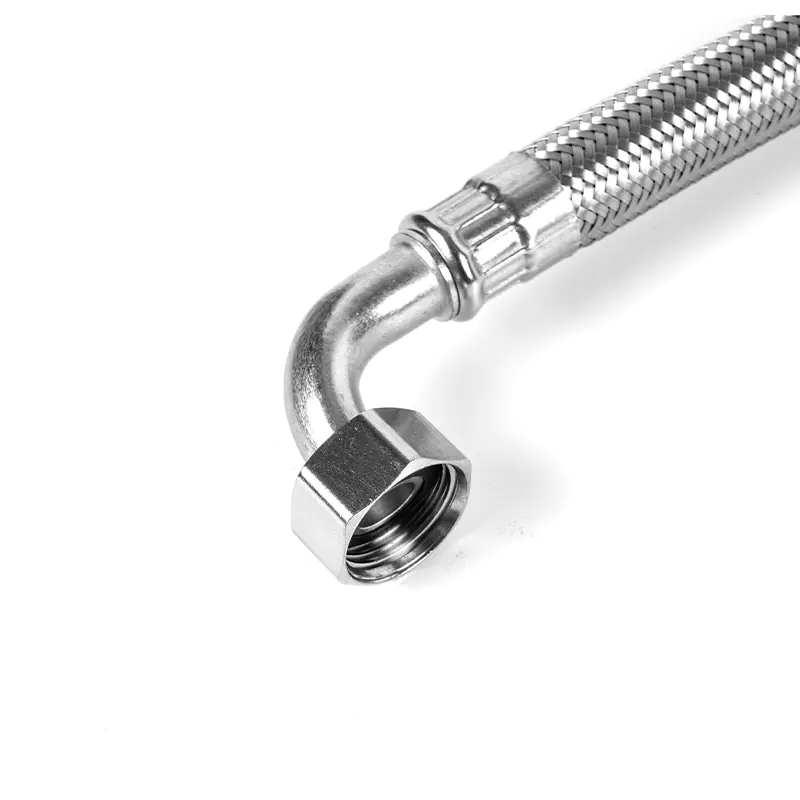
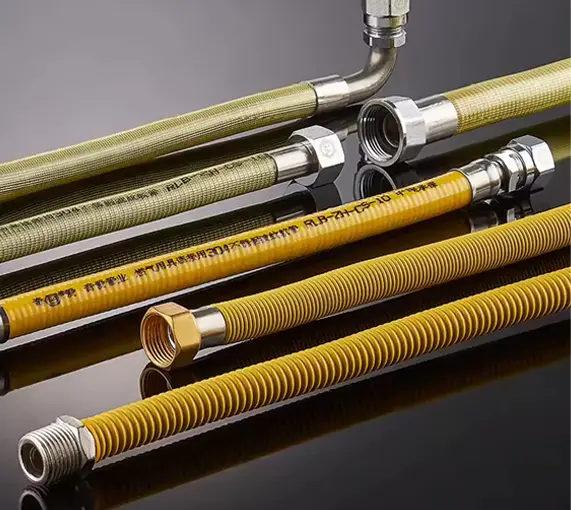
A kovová hadice a kompenzátor je pružný potrubní prvek vyrobený z vlnité vnitřní hadice – vlnovce – obvykle obklopené jednou nebo více vrstvami drátěného opletu pro zesílení tlaku a mechanickou ochranu. Sestava slouží současně třem primárním inženýrským funkcím:
- Absorpce tepelné expanze: Pevné potrubní systémy se působením tepla roztahují – ocelové trubky se roztahují přibližně 12 mm na 10 metrů na 100 °C nárůstu teploty . Kompenzátor v potrubí absorbuje tento pohyb a zabraňuje namáhání potrubí, netěsnostem přírub a strukturálnímu poškození připojeného zařízení.
- Vibrační izolace: Čerpadla, kompresory, turbíny a motory vytvářejí mechanické vibrace, které se šíří připojeným potrubím. Pružná kovová hadicová sestava přerušuje tuto vibrační dráhu a chrání potrubní systém i připojená zařízení před poškozením únavou.
- Kompenzace nesouososti: Reálné instalace zřídka dosahují dokonalého vyrovnání potrubí. Boční a úhlová flexibilita sestavy kovové hadice se přizpůsobuje menším nesouosostem, které by jinak vytvářely ohybové namáhání na pevné potrubní spoje.
Ve vysokoteplotních systémech je funkce absorpce tepelné roztažnosti často primární hnací silou pro specifikaci a kovový kompenzátor dilatačních spár . Se stoupajícími provozními teplotami se tepelný pohyb v tuhém potrubí stává značným – 50metrový úsek potrubí z uhlíkové oceli pracující při 400 °C vytváří přibližně 240 mm lineární expanze . Bez kompenzačního prvku se tento pohyb přenáší jako zatížení do podpěr potrubí, přírub a připojených trysek.
Teplotní limity podle materiálu: Jaká slitina je vhodná pro vaši aplikaci
Teplotní schopnost a sestava vysokoteplotní kovové hadice je určena především slitinou použitou pro vlnitou vnitřní hadici a opletené dráty. Výběr nesprávné slitiny pro provozní teplotu je nejčastější příčinou předčasného selhání v aplikacích s kovovými hadicemi.
Austenitické nerezové oceli (řady 304 a 316)
304 nerezová ocel je nejpoužívanějším materiálem ohebná kovová hadice z nerezové oceli montáže ve všeobecných průmyslových službách. Udržuje přiměřenou pevnost a odolnost proti oxidaci až přibližně 870 °C (1 600 °F) v nepřetržitém provozu, i když úvahy o tečení obvykle omezují praktické aplikace tlakových ložisek na přibližně 600 °C (1 112 °F) .
Nerezová ocel 316L přidává obsah molybdenu pro vynikající odolnost proti koroznímu praskání vyvolanému chloridy a poskytuje mírně zlepšenou pevnost při vysokých teplotách. Je preferován v aplikacích zahrnujících páru, mořskou vodu nebo procesní tekutiny obsahující chloridy při zvýšených teplotách.
Slitiny s vysokým obsahem niklu pro extrémní teploty
Pro aplikace nad 600 °C poskytují vysoce niklové superslitiny nezbytnou kombinaci odolnosti proti tečení, odolnosti proti oxidaci a zachování pevnosti v tahu:
- Inconel 625: Vhodné pro nepřetržitý provoz až 980 °C (1 800 °F) . Vynikající odolnost proti oxidaci a nauhličování. Široce se používá ve výfukových systémech, pecích a součástech plynových turbín.
- Hastelloy C-276: Nepřetržitý servis do cca 1 040 °C (1 900 °F) . Vynikající odolnost vůči oxidační a redukční atmosféře, díky čemuž je vhodný pro prostředí chemického zpracování při vysokých teplotách.
- Slitina 310 nerez: Nepřetržitý servis do 1 100 °C (2 012 °F) . Austenitická nerezová varianta s nejvyšší teplotou před vstupem do oblasti skutečné superslitiny, používaná v potrubích pecí, připojeních pecí a zařízení pro tepelné zpracování.
Uhlíková ocel a nízkolegované oceli
Hadice z uhlíkové oceli jsou omezeny na přibližně 400 °C (752 °F) v suchém provozu, než se oxidace a snížená pevnost v tahu stanou nepřijatelné. Jsou nákladově efektivní pro parní systémy, horkou vodu a hydraulický provoz se střední teplotou, ale neměly by být specifikovány pro nepřetržitý provoz nad touto prahovou hodnotou.
Schopnost teploty a tlaku podle slitiny
| Slitina | Max. stálá teplota | Typická aplikace | Klíčová výhoda |
|---|---|---|---|
| Uhlíková ocel | 400 °C (752 °F) | Pára, horká voda, hydraulika | Nízká cena materiálu |
| 304 Nerezová ocel | 600 °C (1 112 °F) | Všeobecné průmyslové, výfukové | Široce dostupné, odolné proti korozi |
| Nerezová ocel 316L | 600 °C (1 112 °F) | Parní, chemické, námořní | Odolnost vůči chloridům |
| 310 Nerezová ocel | 1 100 °C (2 012 °F) | Potrubí pecí, pece | Vysoká odolnost proti oxidaci |
| Inconel 625 | 980 °C (1 800 °F) | Výfuk turbíny, letecký průmysl | Vysoká pevnost při tečení |
| Hastelloy C-276 | 1 040 °C (1 904 °F) | Chemické zpracování, reaktory | Snížení odolnosti atmosféry |
Jak teplota ovlivňuje hodnocení tlaku — Princip odlehčení
Jeden z nejdůležitějších a často přehlížených technických aspektů vysokoteplotní kovové hadice spočívá v tom, že jmenovitý tlak jakékoli kovové hadice klesá s rostoucí provozní teplotou. To je způsobeno snížením pevnosti v tahu a meze kluzu kovových materiálů při zvýšených teplotách – vlastnost známá jako tečení.
Jako praktický příklad: a ohebná kovová hadice z nerezové oceli sestava hodnocená na 25 bar při 20 °C může mít snížený povolený pracovní tlak pouze 16–18 bar při 400 °C a 10–12 bar při 600 °C v závislosti na konkrétní slitině a konstrukci hadice. Technici musí před potvrzením vhodnosti pro vysokoteplotní provoz použít faktory snížení teploty výrobce na jmenovitý tlak okolní teploty.
Obrázek 1: Ilustrativní retenční křivky jmenovitého tlaku podle slitiny versus provozní teplota – pro konstrukční výpočty vždy nahlédněte do certifikovaných tabulek snížení výrobce
Tento princip snížení platí stejně pro kovový kompenzátor dilatačních spár měchy — kapacita axiálního, bočního a úhlového pohybu se také mění při zvýšených teplotách, jak se snižuje modul pružnosti materiálu. Kompetentní dodavatel poskytne jmenovité hodnoty pohybu specifické pro teplotu spolu s údaji o snížení tlaku pro jakýkoli kompenzátor určený pro provoz nad 200 °C.
Konstrukční detaily, na kterých záleží ve vysokoteplotním provozu
Ne všechny ohebná kovová hadice z nerezové oceli sestavy jsou ekvivalentní ve vysokoteplotním provozu, i když jsou vyrobeny ze stejné slitiny. Konstrukční detaily určují, jak bude sestava fungovat a jak dlouho vydrží.
Profil zvlnění
Vlnitý vlnovec je k dispozici ve dvou hlavních profilech: prstencový (jednotlivé prstencové zvlnění) a šroubovicový (souvislé spirálovité zvlnění). Pro vysokoteplotní aplikace je obecně preferována prstencová vlnitá hadice, protože každá vlnovka působí jako nezávislá expanzní jednotka – tepelné napětí je rozloženo rovnoměrněji než u spirálového profilu. Šroubová hadice je vhodná pro středněteplotní aplikace, kde je vyžadována větší flexibilita a delší montážní délky.
Konfigurace copu
Jednovláknové sestavy poskytují tlakové vyztužení vhodné pro většinu aplikací až do přibližně 40 bar při mírných teplotách. Při vysokoteplotním provozu může výše popsané snížení jmenovitého tlaku způsobit, že konstrukce s dvojitým opletem bude nezbytná pro udržení adekvátního bezpečnostního faktoru při sníženém pracovním tlaku. Slitina opleteného drátu musí odpovídat nebo překračovat teplotní kapacitu vnitřní hadice – u vnitřní hadice o objemu 316 l s opletem z uhlíkové oceli se oplet zoxiduje a ztratí strukturální integritu při teplotách, které by vnitřní hadice jinak snesla.
Koncové armatury a způsob připojení
Koncovky na a sestava vysokoteplotní kovové hadice jsou obvykle připevněny orbitálním svařováním s plnou penetrací nebo ručním svařováním TIG. Ve vysokoteplotním provozu je svarový spoj mezi koncem hadice a tvarovkou kritickou zónou – tepelně ovlivněná oblast svaru má mírně odlišné metalurgické vlastnosti od základního materiálu a musí být zkontrolována podle příslušné normy (obvykle ISO 10380 nebo ekvivalentní) pro tlakový provoz. Mechanická koncová spojení jsou nedoporučuje se pro nepřetržitý provoz nad 300 °C, protože krimpování se může uvolnit při tepelném cyklování.
Možnosti vložky pro optimalizaci toku
V aplikacích s vysokorychlostním prouděním vytváří vlnitý vnitřní povrch kovové hadice turbulence, které zvyšují tlakovou ztrátu a mohou způsobit vibrace vyvolané prouděním – jev nazývaný rezonanční frekvenční buzení, který může poškodit hadici za podmínek trvalého proudění. Hladký vývrt vložkové trubky nainstalovaný uvnitř vlnité hadice odstraňuje tento problém tím, že zajišťuje hladkou vnitřní průtokovou cestu. Vložka je připevněna pouze na jednom konci, což umožňuje její volné roztahování s hadicí při tepelném pohybu.
Požadavky na instalaci vysokoteplotních kompenzátorů kovových hadic
Dokonce i správně specifikovaný kovový kompenzátor dilatačních spár při nesprávné instalaci předčasně selže. Vysokoteplotní aplikace kladou další požadavky na instalaci nad rámec těch, které jsou nutné pro provoz při okolní teplotě:
- Přednastavení pro tepelnou roztažnost: V systémech, kde je hadice instalována za studena a trubka se při spuštění roztahuje směrem k hadici, by měla být hadice během instalace předem stlačena vypočítaným offsetem studeného stavu – obvykle 50 % z celkového očekávaného expanzního pohybu — aby při provozní teplotě hadice seděla ve své neutrální poloze a během své životnosti symetricky vyvíjela jak kompresní, tak i prodlužovací schopnost.
- Požadavky na kotvu a vedení potrubí: Kovové hadicové kompenzátory absorbují pohyb – nebrání se mu. Musí být instalovány správné potrubní kotvy, které nasměrují expanzi směrem ke kompenzátoru a zabrání jejímu přenesení jinam v systému. Vodítka potrubí by měla být instalována uvnitř 4 průměry trubek na každém konci hadice, aby se zabránilo bočnímu pohybu způsobujícímu ohybové napětí na koncových armaturách.
- Minimální poloměr ohybu: Kovové hadicové sestavy mají stanovený minimální poloměr ohybu, který nesmí být během instalace ani po ní překročen. Při vysokých teplotách snížená tuhost materiálu znamená, že prohnutí způsobené gravitací v horizontálně instalované sestavě se může přiblížit minimálnímu poloměru ohybu – zvažte instalaci s mírným obloukem nebo přidání mezilehlé podpory pro dlouhé sestavy.
- Vyhněte se kroucení: Kovové hadicové sestavy nesmí být nikdy instalovány v kroucení – zkroucené kolem své středové osy. Torzní zatížení dramaticky zvyšuje napětí v kořenech vln a způsobí předčasné únavové selhání, zejména při tepelném cyklování běžném ve vysokoteplotním provozu.
- Koordinace tepelné izolace: Tam, kde je hadice instalována v izolovaném potrubním systému, vytváří přechod mezi izolovanými a neizolovanými úseky v místě hadice tepelný gradient. Ujistěte se, že zakončení izolace je na koncových armaturách hadice, nikoli uprostřed hadice, aby se zabránilo koncentrovanému tepelnému namáhání v místě snížené mechanické pevnosti.
Průmyslová odvětví a aplikace, kde je standardem vysokoteplotní kovová hadice
Vysokoteplotní kovové hadice a compensators are specified across a broad range of industrial sectors wherever elevated temperature, pressure, and flexibility requirements coexist:
| Průmysl | Typická aplikace | Typický teplotní rozsah | Doporučená slitina |
|---|---|---|---|
| Výroba energie | Přípojky parní turbíny, napájení kotle | 250–550 °C | 316L / 321 SS |
| Petrochemický | Napájení reaktoru, připojení výměníku tepla | 300–650 °C | 316L / Inconel 625 |
| Automobilový / výfuk | Odpojovač výfuku, přípojky turbodmychadla | 400–900 °C | 304 / Inconel 625 |
| Průmyslové pece | Přívod hořáku, přípojky spalin | 600–1 100 °C | 310 SS / Alloy 601 |
| Námořní / Offshore | Výfuk motoru, parní systémy | 300–600 °C | 316L (odolný vůči chloridům) |
| Cement / Těžba | Vypalovací plyn, doprava horkého vzduchu | 500–900 °C | 310 SS / Inconel |
Kontrolky, životnost a indikátory výměny
Kovové hadicové sestavy ve vysokoteplotním provozu mají konečnou únavovou životnost řízenou počtem tepelných cyklů, velikostí pohybu za cyklus, provozním tlakem a korozivností prostředí. Na rozdíl od pryžových hadic, které degradují postupně a viditelně, může dojít k únavě kovových hadic na kořenech zvlnění jako trhlina, která se rychle šíří – proto je nezbytná pravidelná kontrola.
Doporučené intervaly kontrol a indikátory výměny pro kovová hadice a kompenzátor sestavy ve vysokoteplotním provozu:
- Vizuální kontrola každých 12 měsíců: Zkontrolujte, zda nedošlo k přetržení opleteného drátu, korozi nebo změně barvy koncových armatur a jakékoli známky netěsnosti ve svarových spojích nebo armaturách.
- Okamžitě vyměňte, pokud: Jakékoli opletené dráty jsou viditelně přerušené, vlnitá hadice vykazuje povrchové praskliny nebo důlky, sestava byla vystavena nadměrnému roztažení nebo torznímu zkroucení nebo je pozorován jakýkoli detekovatelný únik.
- Plánované intervaly výměny: U vysokoteplotních aplikací kritických z hlediska bezpečnosti používá mnoho operátorů interval preventivní výměny 5 až 10 let bez ohledu na vizuální stav, na základě vypočtené únavové životnosti z návrhových parametrů.
- Po poruchách procesu: Okamžitě proveďte kontrolu po jakékoli události, kdy systém překročil návrhovou teplotu, tlak nebo došlo k vodnímu rázu – to vše může způsobit poškození, které není při normálním provozu viditelné.
Často kladené otázky
Q1 Jakou maximální teplotu může nerezová ohebná kovová hadice zvládnout?
Pro standardní nerezovou ocel 304 nebo 316L je praktická maximální trvalá provozní teplota pro sestavu tlakového ložiska přibližně 600 °C (1 112 °F) zohledňující snížení síly. Materiál může tolerovat vyšší teploty v beztlakých nebo nízkotlakých aplikacích — 304 SS odolává oxidaci do asi 870 °C. Pro nepřetržitý provoz nad 600 °C pod tlakem upgradujte na nerezovou ocel 310 nebo superslitinu niklu, jako je Inconel 625, která si zachovává použitelnou pevnost do 980 °C.
Q2 Mohou kompenzátory z kovových hadic zvládnout tepelné cykly stejně jako trvalé vysoké teploty?
Ano, ale tepelné cyklování způsobuje únavové zatížení vlnovcového měchu, které se liší od statického vysokoteplotního provozu. Každý cyklus spouštění a vypínání způsobí, že se hadice ohýbá při plném tepelném roztahování a hromadí cykly únavy u kořenů zvlnění. Konstrukční životnost a kovový kompenzátor dilatačních spár v cyklickém provozu se vyjadřuje jako počet cyklů při dané amplitudě pohybu – hadice navržená pro 10 000 cyklů při ±10 mm může dosáhnout své meze únavy v závodě, který cykluje dvakrát denně během 14 let. Při specifikaci pro tepelně cyklickou službu vždy dodavateli poskytněte očekávanou frekvenci cyklu a pohyb za cyklus.
Q3 Je kompenzátor z kovové hadice stejný jako kompenzátor vlnovce?
Sdílejí stejnou základní součást — vlnitý kovový měch — liší se však konstrukcí a aplikací. A kovová hadice a kompenzátor sestava obsahuje drátěný oplet přes měch pro zesílení tlaku a mechanickou ochranu, díky čemuž je vhodná pro tlakovou službu a izolaci vibrací. Holý vlnovcový expanzní spoj (bez opletení) má vyšší flexibilitu a schopnost pohybu, ale nižší tlakovou odolnost a obvykle se používá v potrubí, nízkotlakém provozu nebo v systémech s omezeným potrubím, kde vnější mechanickou ochranu zajišťují vedení potrubí. Oba mohou být specifikovány pro vysokoteplotní provoz s vhodnou volbou slitiny.
Q4 Jak určím správnou délku pro sestavu vysokoteplotní kovové hadice?
Instalovaná délka by měla být určena třemi faktory: celkovým pohybem, který musí hadice absorbovat (axiální, boční nebo úhlový), minimálním poloměrem ohybu hadice při bočních aplikacích a prostorovými omezeními místa instalace. Obecně platí, že delší hadicová sestava se přizpůsobí stejnému pohybu s menším namáháním každého jednotlivého zvlnění – hadice dvakrát delší zažívá přibližně poloviční napětí na zvlnění při stejném celkovém pohybu. Pro vysokoteplotní provoz se značným tepelným roztažným pohybem použijte chybu na straně delší sestavy, abyste snížili únavu zvlnění. Pro konkrétní specifikovanou konstrukci hadice se vždy řiďte tabulkou pohybu vs. délky výrobce.
Q5 Jaké normy upravují návrh a testování sestav kovových hadic pro vysokoteplotní provoz?
Primárním mezinárodním standardem pro sestavy kovových flexibilních hadic je ISO 10380 , která zahrnuje rozměry, testování výkonu, jmenovité tlaky a požadavky na značení. ve Spojených státech ASME B31.3 (Process Piping) upravuje použití flexibilních hadicových sestav v procesních potrubních systémech, včetně požadavků na materiály, testování a instalaci. Konkrétně pro dilatační spáry Normy EJMA (Expansion Joint Manufacturers Association). poskytují podrobné pokyny k návrhu, výrobě a testování. Vysokoteplotní aplikace v regulovaných průmyslových odvětvích obvykle vyžadují, aby byly hadicové sestavy dodávány s úplnou certifikací materiálu (EN 10204 3.1 nebo 3.2) a certifikáty hydrostatických zkoušek.